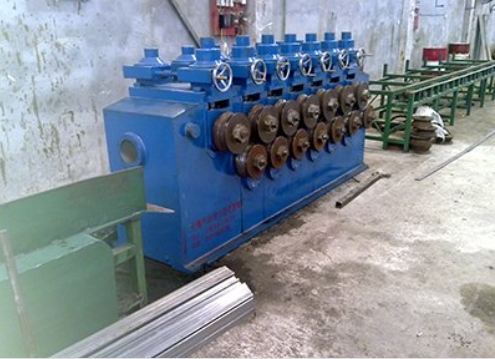
用矫直机处理金属板材(如冷轧钢板、铝合金板)时,反复调整后仍存在局部波浪变形,是设备精度不足吗?该怎么排查解决?
分类:公司动态 发布时间:2025-09-17 浏览量:236
用矫直机处理金属板材(如冷轧钢板、铝合金板)时,反复调整后仍存在局部波浪变形,是设备精度不足吗?该怎么排查解决?
答:板材矫直后波浪变形未必是设备精度问题,多与 “辊系参数匹配”“材料应力状态”“操作规范” 相关,具体分析及应对如下:
变形原因:
辊系参数不当:矫直辊压下量不足(无法抵消材料内应力)、辊距过大(薄板材易回弹),或上下辊平行度偏差(局部受力不均);
材料问题:板材原始内应力过大(如轧制后未时效处理)、厚度不均(厚处未充分矫直),或材质硬度差异(硬区易产生应力集中);
操作失误:送料速度过快(板材与辊面打滑)、未按板材材质调整矫直温度(如铝合金需低温矫直,高温易软化)。
排查与解决:
设备检查:测量上下矫直辊平行度(偏差需≤0.02mm/m),根据板材厚度调整辊距(薄材辊距缩小 10%-15%),逐步加大压下量至波浪消除;
材料处理:对高应力板材先进行去应力退火,检测板材厚度公差(控制在 ±0.05mm 内),避免混批处理不同硬度的板材;
操作优化:降低送料速度(确保辊面与板材无相对滑动),铝合金板材矫直温度控制在 120-180℃,碳钢则常温矫直。
日常维护:定期清理矫直辊表面氧化皮(防止压伤板材),每月润滑辊系轴承(避免卡顿导致受力不均)。