矫直机的核心结构、工作原理、性能参数及常见故障处理有哪些?
分类:常见问题 发布时间:2025-06-25 浏览量:273
一、核心结构与功能
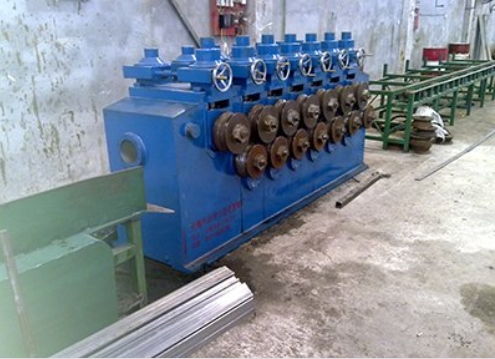
矫直辊系:是矫直机的关键部件,由多个上下交错排列的矫直辊组成。工作辊材质多为合金工具钢(如 9Cr2Mo),经淬火处理后硬度达 HRC58 - 62,具备良好耐磨性。辊型有平辊、V 型辊等,可根据不同型材(如圆钢、方管、板材)选择适配辊型,实现精准矫直。
传动系统:通常采用电机驱动,经减速机、联轴器传递动力至矫直辊。常见的传动方式有齿轮传动、万向联轴器传动,传动效率达 90% 以上,保证矫直辊稳定、同步运转。
压下装置:用于调整矫直辊之间的间隙,以适应不同规格材料的矫直需求。分为手动压下和液压压下两种,液压压下精度更高,可达 ±0.01mm,能快速、准确地调整辊缝。
导向装置:在矫直前后设置导向辊或导向套,确保材料平稳进入和离开矫直机,防止跑偏或划伤表面。导向装置的对中精度要求较高,偏差需控制在 ±0.5mm 以内 。
二、工作原理
材料(如弯曲的金属棒材)在矫直辊的作用下发生反复弯曲变形。当材料通过交错排列的矫直辊时,外层金属受拉应力,内层金属受压应力,通过合理设计矫直辊的压下量和辊型,使材料各部分纤维长度趋于一致,从而消除原始弯曲,达到矫直目的。例如矫直圆钢时,通过多次反复弯曲,逐步减小圆钢的弯曲度,使其直线度满足标准要求。
三、关键性能参数
矫直能力:以可矫直材料的最大规格表示,如圆钢矫直范围为 Φ6 - Φ100mm,反映矫直机能够处理材料的尺寸范围。
矫直精度:用矫直后材料的直线度衡量,一般圆钢直线度要求≤0.5mm/m,方管对角线差≤1mm,精度越高,矫直质量越好。
生产效率:通常以单位时间内矫直材料的长度或重量计算,如矫直速度为 10 - 50m/min,生产效率受材料规格、矫直难度等因素影响 。
电机功率:根据矫直机规格和矫直材料的硬度确定,小型矫直机电机功率一般为 5.5 - 15kW,大型矫直机可达 55 - 160kW 。
四、典型故障与处理
矫直效果不佳:
原因:矫直辊磨损严重,导致辊型精度下降;压下量调整不当,未根据材料变形情况设置合适参数;材料原始弯曲度过大,超出矫直机能力范围。
处理:定期检查矫直辊磨损情况,磨损量超过 0.5mm 时及时更换;重新调整压下量,通过试矫直确定最佳参数;对原始弯曲度过大的材料,可先进行预矫直处理。
设备振动异常:
原因:传动部件(如齿轮、联轴器)安装不同心,运转时产生不平衡力;矫直辊轴承损坏,导致转动不畅;基础地脚螺栓松动,设备稳定性下降。
处理:重新校准传动部件安装精度,同轴度偏差控制在 0.05mm 以内;更换损坏的轴承,选用高精度轴承(如 P5 级);紧固地脚螺栓,定期检查设备基础稳定性。
液压系统故障:
原因:液压油污染,杂质堵塞阀孔或滤芯;液压泵磨损,导致输出压力不足;液压缸密封件损坏,出现内泄或外泄。
处理:更换液压油并清洗滤清器,选用过滤精度为 10μm 的滤芯;检修或更换液压泵,确保其输出压力达到额定值;更换液压缸密封件,保证密封性能 。