您好,欢迎访问无锡兆图机械设备有限公司官方网站!

服务热线

18851511574

新闻中心

了解最新公司动态及行业资讯
服务热线

18851511574

在矫直机矫正高强度钢材(如 Q690)时,如何通过调整工艺参数避免材料过度塑性变形并保证矫直精度?

分类:常见问题 发布时间:2025-06-10 浏览量:299

无锡兆图机械设备有限公司

矫直高强度钢材需精准控制以下参数以平衡矫直效果与材料性能:


  • 弯曲挠度与反弯量设定

    • 根据 Q690 钢材屈服强度(≥690MPa),计算最小反弯挠度:当钢材截面尺寸为 100mm×10mm 时,反弯量需达到理论弹性挠度的 1.5-2 倍(约 0.8-1.2mm),通过多辊矫直机(上辊数 7-9 辊)的压下量梯度调节(首辊压下量 0.5mm,末辊 0.1mm),使材料产生适量塑性变形(残余应变≤0.2%),避免过度弯曲导致晶粒破碎(晶粒度维持≥9 级)。

    • 采用 “过矫 - 回弹” 补偿模型:实测 Q690 钢材回弹率为 15%-20%,设定矫直挠度时预留回弹量(如目标直线度 0.5mm/m,实际矫直挠度设为 0.6-0.65mm/m),通过反复迭代优化压下参数,使最终直线度≤0.3mm/m。

  • 矫直速度与温度控制

    • 矫直速度控制在 0.5-1.5m/s,低速段(0.5-1m/s)用于初始大挠度矫正,高速段(1-1.5m/s)用于精矫,避免速度过快导致钢材表面划伤(粗糙度 Ra≤1.6μm)。对于厚度>20mm 的 Q690 钢板,可先预热至 150-200℃(消除部分内应力),矫直后空冷,防止冷矫产生的加工硬化使材料脆性增加(硬度增量≤30HB)。

    • 辊系温度维持在 60-80℃(通过循环油冷却),避免矫直辊过热软化(硬度保持 HRC58-62),确保辊型精度(辊面磨损量≤0.05mm/100t 矫正量)。

  • 应力分布与检测优化

    • 采用有限元模拟预测矫直应力:Q690 钢材矫直时表层压应力需控制在 400-500MPa,芯部拉应力≤300MPa,避免应力集中导致的内部微裂纹(通过超声波探伤,Φ2mm 以下缺陷检出率≥95%)。

    • 在线检测配置激光测直仪(精度 ±0.02mm/m),实时反馈矫直误差,通过伺服系统动态调整各辊压下量(调整精度 ±0.01mm),对局部弯曲超差区域(如弯曲量>1mm/m)进行二次补矫,补矫次数≤2 次,防止材料疲劳损伤。

  • 典型设备参数对比
    | 参数维度 | 普通矫直机(Q235 用) | 高强度钢专用矫直机(Q690 用) |
    |--------------------|---------------------------|----------------------------------|
    | 辊子材质 | 9Cr2Mo(HRC55-58) | 高速钢 W6Mo5Cr4V2(HRC60-64) |
    | 最大矫直力 | 500-800kN | 1500-2000kN |
    | 压下机构精度 | ±0.1mm | ±0.02mm |
    | 应力检测方式 | 离线抽检 | 在线应力应变监测(采样频率 100Hz)|


通过上述参数优化,Q690 钢材矫直后的力学性能损失≤5%(抗拉强度≥650MPa),满足工程机械结构件的精度要求(如起重机臂架直线度≤0.5mm/m)。
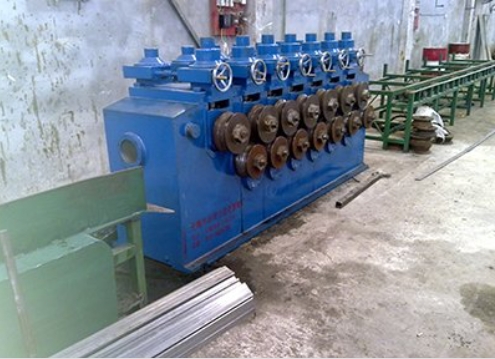
矫直机